Domain druckgießmaschinen.de kaufen?
Wir ziehen mit dem Projekt
druckgießmaschinen.de um.
Sind Sie am Kauf der Domain
druckgießmaschinen.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain druckgießmaschinen.de kaufen?
Wie hat die Entwicklung von Werkzeugmaschinen die industrielle Fertigung im Laufe der Zeit beeinflusst?
Die Entwicklung von Werkzeugmaschinen hat die industrielle Fertigung durch Automatisierung und Präzision revolutioniert. Sie ermöglichte die Massenproduktion von Gütern und führte zu einer Steigerung der Effizienz und Produktivität in der Fertigungsindustrie. Durch kontinuierliche Innovationen in der Werkzeugmaschinentechnologie konnten neue Fertigungsmethoden und -prozesse entwickelt werden, die die Produktqualität verbesserten und die Kosten senkten. **
Welche Rolle spielt der Formenbau in der Herstellung von Produkten in den Bereichen Kunststoffverarbeitung, Metallverarbeitung und anderen industriellen Fertigungsprozessen?
Der Formenbau spielt eine entscheidende Rolle in der Herstellung von Produkten in den Bereichen Kunststoffverarbeitung, Metallverarbeitung und anderen industriellen Fertigungsprozessen, da er die Grundlage für die Produktion von Bauteilen und Produkten bildet. Durch den Formenbau werden die spezifischen Formen und Werkzeuge hergestellt, die für die Massenproduktion von Teilen und Produkten benötigt werden. Die Qualität und Präzision der Formen beeinflussen maßgeblich die Qualität und Genauigkeit der hergestellten Produkte. Darüber hinaus ermöglicht der Formenbau die effiziente und kostengünstige Produktion großer Stückzahlen, da die Formen für die Serienfertigung eingesetzt werden können. **

Ähnliche Suchbegriffe für Buttering
Top-Angebote
Produkte zum Begriff Buttering:
-
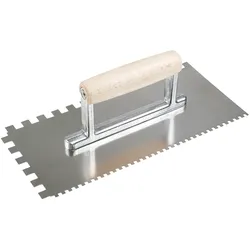
Hufa Buttering-Floating Kelle Edelstahl Holzgriff 280x130mm 4x4/10x10mm gezahntHufa Buttering-Floating Kelle Edelstahl mit Naturholzgriff 280 x 130mm, eine Kelle mit 4x4mm und 10x10mm Zahnung, zum gleichmäßigen Auftragen von Fliesenkleber, vor der Verlegung von Fliesen, Platten, Mosaik etc. Die Marke der Fliesenleger! Technische Daten: zwei Zahnungen: 4x4mm und 10x10mm, Größe: 280x130mm, Edelstahl rostfrei, mit Naturholz Griff mit Doppelstütze, Made in Germany. Branchen: Handwerker, Fliesen-Platten-Mosaikleger, Hobby und Heimwerker. Weitere Informationen siehe Download!17,35 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter
-
LEDE 1:10 Kegel-spiralreibahle Aus Schnellarbeitsstahl Für Werkzeugmaschinen Im FormenbauWillkommen in unserem Shop! Hergestellt aus hochfestem und langlebigem Schnellarbeitsstahl. Ausgestattet mit einer scharfen Schneide, bietet diese Reibahle eine hohe Schneidleistung, Präzision und lange Lebensdauer. Sie eignet sich zum Formenbohren und für die manuelle Bearbeitung. Dank fortschrittlicher Technologie und exzellenter Verarbeitung bietet sie eine glatte Oberfläche, die Ihre Hände beim Gebrauch nicht verletzt. Die 1:10-Kegelreibahle zeichnet sich durch eine stabile Konstruktion, hervorragende Leistung und lange Lebensdauer aus. Spezifikationen: Produkttyp: Spiralreibahle. Schaftdurchmesser kleiner Kopf: ca. 6 mm. Schaftdurchmesser großer Kopf: ca. 10 mm. Schneidenlänge: ca. 40 mm. Übersetzung: 1:10. Material: Schnellarbeitsstahl. 8 = Kleiner Kopf, 6 = Schneidenlänge, 40 = Großer Kopf, 10 = Schneidenlänge. Lieferumfang: 1 x Spiralreibahle.28,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
LEDE Mt2-m14 Gewindeschneidfutter Mit Morsekegelschaft Für Industrielle Werkzeugmaschinen, 40crWillkommen in unserem Shop! Dieses Gewindeschneidfutter mit Morsekonusschaft zeichnet sich durch hochwertige Verarbeitung und garantierte Qualität aus. Die hohe Präzision gewährleistet genaues Arbeiten und optimiert die Bearbeitungs- und Produktionseffizienz, was es besonders zuverlässig macht. Das Produkt wird nach Standardproduktionsmethoden gefertigt und lässt sich daher leicht demontieren und festziehen. Es eignet sich zum Gewindeschneiden in Spindel- und Schaftbohrungen von Drehmaschinen sowie in Bohr-, Fräsmaschinen und diversen anderen Schneidwerkzeugen. Dieses Gewindeschneidfutter besticht durch seine stabile Konstruktion, hervorragende Leistung und lange Lebensdauer. Spezifikationen Artikeltyp: Gewindeschneidfutter Spezifikation: MT2 Beispielmodell: "MT2-M10" "MT2" bedeutet: Das Werkzeughaltermodell ist ein Werkzeughalter mit Morsekonus-Umrüstung. "M10" bedeutet: Die verwendeten Gewindebohrer sind vom Typ M10. Material: 40Cr Verwendung: Zum Gewindeschneiden von Spindellöchern, Schaftlöchern, Bohrern, Fräsmaschinen und verschiedenen Werkzeugmaschinen. Modelle D1 (ca.) d (ca.) w (ca.) MT2-M6-8 17,780 mm / 0,7 Zoll 6,3 mm / 0,2 Zoll 5 mm / 0,2 Zoll MT2-M10 17,780 mm / 0,8 Zoll 8 mm / 0,3 Zoll 6,3 mm / 0,2 Zoll MT2-M12 17,780 mm / 0,9 Zoll 9 mm / 0,4 Zoll 7,1 mm / 0,3 Zoll MT2-M14 17,780 mm / 0,10 Zoll 11,2 mm / 0,4 Zoll 9 mm / 0,4 Zoll MT2-M16 17,780 mm / 0,11 Zoll 12,5 mm / 0,5 Zoll 10 mm / 0,4 Zoll Durchmesser des Gewindebohrergriffs (D): ca. 17,780 mm / 0,7 Zoll Lieferumfang: 1 x Gewindebohrfutter Hinweis: 1. Verwenden Sie den richtigen Gewindebohrer. Vermeiden Sie ein blindes Eindrehen mit zu großem Hub, um das Futter nicht zu beschädigen. 2. Reinigen Sie das Futter nach Gebrauch umgehend von Verunreinigungen, um die Genauigkeit nicht zu beeinträchtigen.28,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
LEDE Hochpräzises Linearkugellager Aus Stahl Für Die Industrielle Automatisierung Lm10luu Lm12luu Lm13luuWillkommen in unserem Shop! Dieses Linearführungslager verfügt über eine doppelseitige, staubdichte Gummidichtung, die das Eindringen von Fremdkörpern verhindert und die Lebensdauer verlängert. Es nutzt einen Nylonkäfig, der für geringe Massenträgheit, niedriges Anlaufdrehmoment, geringe Geräuschentwicklung und einen ruhigen Lauf sorgt. Die Oberfläche ist hochglanzpoliert. Es eignet sich für industrielle Automatisierung, Luft- und Raumfahrt, Werkzeugmaschinen, Graviermaschinen, Roboter und Anwendungen im Automobilbereich. Diese Linearführungslager sind reibungsarm und relativ stabil, behalten eine konstante Rollgeschwindigkeit bei und ermöglichen eine gleichmäßige Linearbewegung mit hoher Sensibilität und Präzision. Sie sind aus Wälzlagerstahl gefertigt und daher besonders langlebig. Außenring und Kugeln bestehen ebenfalls aus Wälzlagerstahl und sind wärmebehandelt, was die Lebensdauer und die Tragfähigkeit erhöht. Die kompakte Bauweise ermöglicht eine einfache Installation. Linearführungslager können in jeder Richtung montiert werden, wobei die Welle als Auflage für präzise Bewegungen dient. Die Montagefläche ist leicht zu bearbeiten. Spezifikationen: Produkttyp: Linearführungslager; Material: Wälzlagerstahl; Verfügbare Ausführungen: LM10LUU, LM12LUU, LM13LUU. LM10LUU: Innendurchmesser ca. 10 mm, Außendurchmesser ca. 19 mm, Dicke ca. 54 mm. LM12LUU: Innendurchmesser ca. 12 mm, Außendurchmesser ca. 21 mm, Dicke ca. 57 mm. LM13LUU: Innendurchmesser ca. 13 mm, Außendurchmesser ca. 23 mm, Dicke ca. 60 mm. Die Verpackung enthält 1 Linearführungslager.23,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter


-
Wie unterscheiden sich CNC-gesteuerte Werkzeugmaschinen von konventionellen Maschinen und wie wirkt sich dies auf die industrielle Fertigung aus?
CNC-gesteuerte Werkzeugmaschinen sind computergesteuert und automatisiert, während konventionelle Maschinen manuell bedient werden. Dies ermöglicht eine präzisere und effizientere Fertigung in der Industrie. CNC-Maschinen können komplexe Formen und Muster mit hoher Genauigkeit herstellen, was die Produktivität und Qualität der Produktion erhöht. **
-
"Wie kann die Qualitätskontrolle in einem Produktionsprozess effektiv sichergestellt werden?"
Die Qualitätskontrolle kann durch regelmäßige Inspektionen während des Produktionsprozesses, die Verwendung von Qualitätsstandards und -richtlinien sowie Schulungen der Mitarbeiter zur Fehlererkennung und -vermeidung effektiv sichergestellt werden. Zudem können automatisierte Prüfverfahren und Technologien wie maschinelles Lernen und künstliche Intelligenz eingesetzt werden, um die Qualität zu überwachen und Abweichungen frühzeitig zu erkennen. Eine enge Zusammenarbeit zwischen Produktion, Qualitätsmanagement und Lieferanten ist ebenfalls entscheidend, um eine durchgängige Qualitätskontrolle zu gewährleisten. **
-
"Wie kann man die effektivste Qualitätskontrolle in einem Produktionsprozess gewährleisten?"
Durch regelmäßige Stichprobenkontrollen während des Produktionsprozesses. Implementierung von automatisierten Prüfverfahren und Qualitätssicherungssystemen. Schulung der Mitarbeiter im Umgang mit Qualitätsstandards und Fehlererkennung. **
-
Wie werden Werkzeugmaschinen in der industriellen Fertigung eingesetzt? Welche Vorteile bieten computergesteuerte Werkzeugmaschinen gegenüber manuellen Maschinen?
Werkzeugmaschinen werden in der industriellen Fertigung verwendet, um Materialien zu bearbeiten und Bauteile herzustellen. Sie ermöglichen präzise und effiziente Arbeitsprozesse. Computergesteuerte Werkzeugmaschinen bieten den Vorteil einer höheren Genauigkeit, Produktivität und Flexibilität im Vergleich zu manuellen Maschinen. **


Wie kann die Effizienz der Qualitätskontrolle in einem Produktionsprozess maximiert werden?
Die Effizienz der Qualitätskontrolle kann maximiert werden, indem automatisierte Prüfverfahren implementiert werden, um menschliche Fehler zu reduzieren. Zudem sollten klare Qualitätsstandards und -richtlinien festgelegt werden, um einheitliche Ergebnisse sicherzustellen. Regelmäßige Schulungen der Mitarbeiter und kontinuierliche Verbesserungsprozesse tragen ebenfalls zur Steigerung der Effizienz bei. **
Wie kann die Effektivität der Qualitätskontrolle in einem Produktionsprozess maximiert werden?
Die Effektivität der Qualitätskontrolle kann maximiert werden, indem klare Qualitätsstandards festgelegt und regelmäßig überprüft werden. Zudem ist es wichtig, Schulungen für Mitarbeiter durchzuführen, um sicherzustellen, dass sie die Qualitätsanforderungen verstehen und umsetzen können. Die Nutzung von automatisierten Prüfverfahren und moderner Technologie kann ebenfalls dazu beitragen, die Effektivität der Qualitätskontrolle zu maximieren. **
Top-Angebote
Produkte zum Begriff Buttering:
-
Zahnkelle Buttering-Floating 15 / 4 mm ZahnungZahnkelle Buttering-Floating – 15 / 4 mm Zahnung Eine Kelle, zwei Zahnungen: 15 mm auf der einen Seite für den Untergrund, 4 mm auf der anderen für die Fliesenrückseite. Genau das ist das Buttering-Floating-Verfahren – und genau dafür braucht man normalerweise zwei Werkzeuge. Diese Kelle spart das zweite und den ständigen Wechsel dazwischen. Zugeschnitten auf Formate über 60 cm Kantenlänge. 15 mm für den Untergrund 4 mm für die Rückseite eine Kelle beides in einem Was Buttering-Floating bedeutet Beim Buttering-Floating wird der Kleber doppelt aufgetragen: „Floating“ ist der aufgekämmte Kleber auf dem Untergrund, „Buttering“ der zusätzliche Auftrag auf der Fliesenrückseite. Ziel ist eine nahezu hohlraumfreie Bettung – und das erreicht man mit einseitigem Auftrag ab einer bestimmten Formatgröße nicht mehr zuverlässig. Deutlich höhere Benetzung In Fachkreisen wird für das Verfahren eine Bettung von mindestens etwa 90 % als praxisgerechter Zielwert genannt. Pflicht in kritischen Bereichen Im Außenbereich und in Schwimmbecken gilt das Verfahren als erforderlich, weil Hohlräume dort zu Frost- und Wasserschäden führen. Unverzichtbar bei Großformaten Je größer das Format, desto schwerer ist eine hohlraumfreie Bettung – oberhalb von etwa 60 cm Kantenlänge deutlich. Sicherheit bei Naturstein Bei Naturstein und kalibrierten Platten mit unruhiger Rückseite ist der zweite Auftrag oft der einzige Weg zu einer vollflächigen Bettung. Warum eine Doppelzahnung praktisch ist Die beiden Aufträge brauchen unterschiedliche Riefenhöhen. Auf dem Untergrund soll das Kleberbett das Volumen bringen, auf der Fliesenrückseite genügt eine dünne, satte Kontaktschicht – ein zu dickes Buttering drückt sich nur in die Fugen. Mit dieser Kelle wechseln Sie dafür nur die Seite: 1 Untergrund mit 15 mm aufkämmen Riefen parallel ziehen, immer in eine Richtung. 2 Kelle drehen Statt zum zweiten Werkzeug zu greifen, nutzen Sie die 4-mm-Seite. 3 Fliesenrückseite dünn durchkämmen Satt, aber flach – eine geschlossene Kontaktschicht genügt. 4 Fliese quer zu den Riefen einschieben Andrücken, nicht drehen. Die parallelen Riefen führen die Luft nach außen. Warum die Benetzung über die Haltbarkeit entscheidet Ein Hohlraum unter der Fliese ist keine Schönheitsfrage. Er ist die Stelle, an der die Fliese bei punktueller Belastung bricht, an der im Nassbereich Wasser stehen bleibt und an der im Außenbereich Frost die Fliese absprengt. Die Zahnkelle ist das Werkzeug, mit dem Sie das steuern. Als Praxis-Richtwert gilt eine Benetzung der Fliesenrückseite von mindestens etwa 85 %. Im Nassbereich wird üblicherweise ein höherer Wert von etwa 95 % angestrebt. Für das Buttering-Floating-Verfahren wird in Fachkreisen eine Bettung von mindestens 90 % als praxisgerechter Zielwert genannt. Die Ausführung keramischer Bekleidungen im Dünnbettverfahren regelt DIN 18157; die früher aus DIN 18156-2 bekannte 65-%-Anforderung ist mit der Einführung von DIN EN 12004 entfallen. Prüfen Sie die Benetzung am Anfang jeder Fläche: Erste Fliese setzen, andrücken, wieder abnehmen und die Rückseite ansehen. Diese eine Minute verhindert, dass Sie eine ganze Fläche mit zu kleiner Zahnung verlegen. Offene Zeit im Auge behalten Aufgekämmter Kleber bildet nach kurzer Zeit eine Haut. Ist sie da, trägt der Kleber nicht mehr – erkennbar daran, dass beim Fingertest kein Material mehr am Finger haftet. Dann muss der Bereich abgenommen und neu aufgezogen werden. Kämmen Sie deshalb nur so viel Fläche vor, wie Sie in der offenen Zeit belegen können. Nach der Arbeit sofort reinigen Angetrockneter Klebermörtel verrundet die Zahnung. Eine verrundete Zahnung zieht flachere Riefen und damit weniger Kleberbett, ohne dass Sie es merken. Kelle deshalb direkt nach dem Einsatz mit Wasser abwaschen und trocken weglegen. Technische Daten Produktart Zahnkelle für das Buttering-Floating-Verfahren Zahnung 15 / 4 mm (Doppelzahnung) Große Zahnung 15 mm – für den Untergrund Kleine Zahnung 4 mm – für die Fliesenrückseite Griff ergonomisch, rutschfest Einsatz Kleberauftrag bei Fliesen- und Plattenverlegung, besonders Großformate Verpackungs-Einheit 1 Stück Muss ich immer Buttering-Floating machen? Nein. Bei kleinen bis mittleren Formaten im Innenbereich genügt in der Regel der einseitige Auftrag. Erforderlich wird das Verfahren bei Großformaten, im Außenbereich, in Schwimmbecken und generell bei hoch belasteten Flächen. Verbraucht das nicht viel mehr Kleber? Etwas mehr, ja. Der Mehrverbrauch ist aber deutlich geringer als die Kosten eines Schadensfalls durch Hohlräume – und bei Großformaten ist der zweite Auftrag ohnehin nicht optional. Welche der beiden Doppelzahnungen ist die richtige für mich? Die 12/4-mm-Kelle deckt Formate bis etwa 60 × 60 cm ab, die 15/4-mm-Kelle ist für Großformate darüber gedacht. Ausschlaggebend ist zusätzlich die Ebenheit Ihres Untergrunds. Kann ich damit auch normal einseitig arbeiten? Ja. Nutzen Sie dann einfach di9,50 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Zahnkelle Buttering-Floating 12 / 4 mm ZahnungZahnkelle Buttering-Floating – 12 / 4 mm Zahnung Eine Kelle, zwei Zahnungen: 12 mm auf der einen Seite für den Untergrund, 4 mm auf der anderen für die Fliesenrückseite. Genau das ist das Buttering-Floating-Verfahren – und genau dafür braucht man normalerweise zwei Werkzeuge. Diese Kelle spart das zweite und den ständigen Wechsel dazwischen. Zugeschnitten auf Formate bis etwa 60 × 60 cm. 12 mm für den Untergrund 4 mm für die Rückseite eine Kelle beides in einem Was Buttering-Floating bedeutet Beim Buttering-Floating wird der Kleber doppelt aufgetragen: „Floating“ ist der aufgekämmte Kleber auf dem Untergrund, „Buttering“ der zusätzliche Auftrag auf der Fliesenrückseite. Ziel ist eine nahezu hohlraumfreie Bettung – und das erreicht man mit einseitigem Auftrag ab einer bestimmten Formatgröße nicht mehr zuverlässig. Deutlich höhere Benetzung In Fachkreisen wird für das Verfahren eine Bettung von mindestens etwa 90 % als praxisgerechter Zielwert genannt. Pflicht in kritischen Bereichen Im Außenbereich und in Schwimmbecken gilt das Verfahren als erforderlich, weil Hohlräume dort zu Frost- und Wasserschäden führen. Unverzichtbar bei Großformaten Je größer das Format, desto schwerer ist eine hohlraumfreie Bettung – oberhalb von etwa 60 cm Kantenlänge deutlich. Sicherheit bei Naturstein Bei Naturstein und kalibrierten Platten mit unruhiger Rückseite ist der zweite Auftrag oft der einzige Weg zu einer vollflächigen Bettung. Warum eine Doppelzahnung praktisch ist Die beiden Aufträge brauchen unterschiedliche Riefenhöhen. Auf dem Untergrund soll das Kleberbett das Volumen bringen, auf der Fliesenrückseite genügt eine dünne, satte Kontaktschicht – ein zu dickes Buttering drückt sich nur in die Fugen. Mit dieser Kelle wechseln Sie dafür nur die Seite: 1 Untergrund mit 12 mm aufkämmen Riefen parallel ziehen, immer in eine Richtung. 2 Kelle drehen Statt zum zweiten Werkzeug zu greifen, nutzen Sie die 4-mm-Seite. 3 Fliesenrückseite dünn durchkämmen Satt, aber flach – eine geschlossene Kontaktschicht genügt. 4 Fliese quer zu den Riefen einschieben Andrücken, nicht drehen. Die parallelen Riefen führen die Luft nach außen. Warum die Benetzung über die Haltbarkeit entscheidet Ein Hohlraum unter der Fliese ist keine Schönheitsfrage. Er ist die Stelle, an der die Fliese bei punktueller Belastung bricht, an der im Nassbereich Wasser stehen bleibt und an der im Außenbereich Frost die Fliese absprengt. Die Zahnkelle ist das Werkzeug, mit dem Sie das steuern. Als Praxis-Richtwert gilt eine Benetzung der Fliesenrückseite von mindestens etwa 85 %. Im Nassbereich wird üblicherweise ein höherer Wert von etwa 95 % angestrebt. Für das Buttering-Floating-Verfahren wird in Fachkreisen eine Bettung von mindestens 90 % als praxisgerechter Zielwert genannt. Die Ausführung keramischer Bekleidungen im Dünnbettverfahren regelt DIN 18157; die früher aus DIN 18156-2 bekannte 65-%-Anforderung ist mit der Einführung von DIN EN 12004 entfallen. Prüfen Sie die Benetzung am Anfang jeder Fläche: Erste Fliese setzen, andrücken, wieder abnehmen und die Rückseite ansehen. Diese eine Minute verhindert, dass Sie eine ganze Fläche mit zu kleiner Zahnung verlegen. Offene Zeit im Auge behalten Aufgekämmter Kleber bildet nach kurzer Zeit eine Haut. Ist sie da, trägt der Kleber nicht mehr – erkennbar daran, dass beim Fingertest kein Material mehr am Finger haftet. Dann muss der Bereich abgenommen und neu aufgezogen werden. Kämmen Sie deshalb nur so viel Fläche vor, wie Sie in der offenen Zeit belegen können. Nach der Arbeit sofort reinigen Angetrockneter Klebermörtel verrundet die Zahnung. Eine verrundete Zahnung zieht flachere Riefen und damit weniger Kleberbett, ohne dass Sie es merken. Kelle deshalb direkt nach dem Einsatz mit Wasser abwaschen und trocken weglegen. Technische Daten Produktart Zahnkelle für das Buttering-Floating-Verfahren Zahnung 12 / 4 mm (Doppelzahnung) Große Zahnung 12 mm – für den Untergrund Kleine Zahnung 4 mm – für die Fliesenrückseite Griff ergonomisch, rutschfest Einsatz Kleberauftrag bei Fliesen- und Plattenverlegung, besonders Großformate Verpackungs-Einheit 1 Stück Hersteller-Referenz FA800124 Muss ich immer Buttering-Floating machen? Nein. Bei kleinen bis mittleren Formaten im Innenbereich genügt in der Regel der einseitige Auftrag. Erforderlich wird das Verfahren bei Großformaten, im Außenbereich, in Schwimmbecken und generell bei hoch belasteten Flächen. Verbraucht das nicht viel mehr Kleber? Etwas mehr, ja. Der Mehrverbrauch ist aber deutlich geringer als die Kosten eines Schadensfalls durch Hohlräume – und bei Großformaten ist der zweite Auftrag ohnehin nicht optional. Welche der beiden Doppelzahnungen ist die richtige für mich? Die 12/4-mm-Kelle deckt Formate bis etwa 60 × 60 cm ab, die 15/4-mm-Kelle ist für Großformate darüber gedacht. Ausschlaggebend ist zusätzlich die Ebenheit Ihres Untergrunds. Kann ich damit auch normal einseitig arbeiten? Ja9,70 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Hufa Buttering-Floating Kelle Edelstahl Holzgriff 280x130mm 4x4/10x10mm gezahntHufa Buttering-Floating Kelle Edelstahl mit Naturholzgriff 280 x 130mm, eine Kelle mit 4x4mm und 10x10mm Zahnung, zum gleichmäßigen Auftragen von Fliesenkleber, vor der Verlegung von Fliesen, Platten, Mosaik etc. Die Marke der Fliesenleger! Technische Daten: zwei Zahnungen: 4x4mm und 10x10mm, Größe: 280x130mm, Edelstahl rostfrei, mit Naturholz Griff mit Doppelstütze, Made in Germany. Branchen: Handwerker, Fliesen-Platten-Mosaikleger, Hobby und Heimwerker. Weitere Informationen siehe Download!17,35 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter
-
LEDE 1:10 Kegel-spiralreibahle Aus Schnellarbeitsstahl Für Werkzeugmaschinen Im FormenbauWillkommen in unserem Shop! Hergestellt aus hochfestem und langlebigem Schnellarbeitsstahl. Ausgestattet mit einer scharfen Schneide, bietet diese Reibahle eine hohe Schneidleistung, Präzision und lange Lebensdauer. Sie eignet sich zum Formenbohren und für die manuelle Bearbeitung. Dank fortschrittlicher Technologie und exzellenter Verarbeitung bietet sie eine glatte Oberfläche, die Ihre Hände beim Gebrauch nicht verletzt. Die 1:10-Kegelreibahle zeichnet sich durch eine stabile Konstruktion, hervorragende Leistung und lange Lebensdauer aus. Spezifikationen: Produkttyp: Spiralreibahle. Schaftdurchmesser kleiner Kopf: ca. 6 mm. Schaftdurchmesser großer Kopf: ca. 10 mm. Schneidenlänge: ca. 40 mm. Übersetzung: 1:10. Material: Schnellarbeitsstahl. 8 = Kleiner Kopf, 6 = Schneidenlänge, 40 = Großer Kopf, 10 = Schneidenlänge. Lieferumfang: 1 x Spiralreibahle.28,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie hat die Entwicklung von Werkzeugmaschinen die industrielle Fertigung im Laufe der Zeit beeinflusst?
Die Entwicklung von Werkzeugmaschinen hat die industrielle Fertigung durch Automatisierung und Präzision revolutioniert. Sie ermöglichte die Massenproduktion von Gütern und führte zu einer Steigerung der Effizienz und Produktivität in der Fertigungsindustrie. Durch kontinuierliche Innovationen in der Werkzeugmaschinentechnologie konnten neue Fertigungsmethoden und -prozesse entwickelt werden, die die Produktqualität verbesserten und die Kosten senkten. **
-
Welche Rolle spielt der Formenbau in der Herstellung von Produkten in den Bereichen Kunststoffverarbeitung, Metallverarbeitung und anderen industriellen Fertigungsprozessen?
Der Formenbau spielt eine entscheidende Rolle in der Herstellung von Produkten in den Bereichen Kunststoffverarbeitung, Metallverarbeitung und anderen industriellen Fertigungsprozessen, da er die Grundlage für die Produktion von Bauteilen und Produkten bildet. Durch den Formenbau werden die spezifischen Formen und Werkzeuge hergestellt, die für die Massenproduktion von Teilen und Produkten benötigt werden. Die Qualität und Präzision der Formen beeinflussen maßgeblich die Qualität und Genauigkeit der hergestellten Produkte. Darüber hinaus ermöglicht der Formenbau die effiziente und kostengünstige Produktion großer Stückzahlen, da die Formen für die Serienfertigung eingesetzt werden können. **
-
Wie unterscheiden sich CNC-gesteuerte Werkzeugmaschinen von konventionellen Maschinen und wie wirkt sich dies auf die industrielle Fertigung aus?
CNC-gesteuerte Werkzeugmaschinen sind computergesteuert und automatisiert, während konventionelle Maschinen manuell bedient werden. Dies ermöglicht eine präzisere und effizientere Fertigung in der Industrie. CNC-Maschinen können komplexe Formen und Muster mit hoher Genauigkeit herstellen, was die Produktivität und Qualität der Produktion erhöht. **
-
"Wie kann die Qualitätskontrolle in einem Produktionsprozess effektiv sichergestellt werden?"
Die Qualitätskontrolle kann durch regelmäßige Inspektionen während des Produktionsprozesses, die Verwendung von Qualitätsstandards und -richtlinien sowie Schulungen der Mitarbeiter zur Fehlererkennung und -vermeidung effektiv sichergestellt werden. Zudem können automatisierte Prüfverfahren und Technologien wie maschinelles Lernen und künstliche Intelligenz eingesetzt werden, um die Qualität zu überwachen und Abweichungen frühzeitig zu erkennen. Eine enge Zusammenarbeit zwischen Produktion, Qualitätsmanagement und Lieferanten ist ebenfalls entscheidend, um eine durchgängige Qualitätskontrolle zu gewährleisten. **
Ähnliche Suchbegriffe für Buttering
-
LEDE Mt2-m14 Gewindeschneidfutter Mit Morsekegelschaft Für Industrielle Werkzeugmaschinen, 40crWillkommen in unserem Shop! Dieses Gewindeschneidfutter mit Morsekonusschaft zeichnet sich durch hochwertige Verarbeitung und garantierte Qualität aus. Die hohe Präzision gewährleistet genaues Arbeiten und optimiert die Bearbeitungs- und Produktionseffizienz, was es besonders zuverlässig macht. Das Produkt wird nach Standardproduktionsmethoden gefertigt und lässt sich daher leicht demontieren und festziehen. Es eignet sich zum Gewindeschneiden in Spindel- und Schaftbohrungen von Drehmaschinen sowie in Bohr-, Fräsmaschinen und diversen anderen Schneidwerkzeugen. Dieses Gewindeschneidfutter besticht durch seine stabile Konstruktion, hervorragende Leistung und lange Lebensdauer. Spezifikationen Artikeltyp: Gewindeschneidfutter Spezifikation: MT2 Beispielmodell: "MT2-M10" "MT2" bedeutet: Das Werkzeughaltermodell ist ein Werkzeughalter mit Morsekonus-Umrüstung. "M10" bedeutet: Die verwendeten Gewindebohrer sind vom Typ M10. Material: 40Cr Verwendung: Zum Gewindeschneiden von Spindellöchern, Schaftlöchern, Bohrern, Fräsmaschinen und verschiedenen Werkzeugmaschinen. Modelle D1 (ca.) d (ca.) w (ca.) MT2-M6-8 17,780 mm / 0,7 Zoll 6,3 mm / 0,2 Zoll 5 mm / 0,2 Zoll MT2-M10 17,780 mm / 0,8 Zoll 8 mm / 0,3 Zoll 6,3 mm / 0,2 Zoll MT2-M12 17,780 mm / 0,9 Zoll 9 mm / 0,4 Zoll 7,1 mm / 0,3 Zoll MT2-M14 17,780 mm / 0,10 Zoll 11,2 mm / 0,4 Zoll 9 mm / 0,4 Zoll MT2-M16 17,780 mm / 0,11 Zoll 12,5 mm / 0,5 Zoll 10 mm / 0,4 Zoll Durchmesser des Gewindebohrergriffs (D): ca. 17,780 mm / 0,7 Zoll Lieferumfang: 1 x Gewindebohrfutter Hinweis: 1. Verwenden Sie den richtigen Gewindebohrer. Vermeiden Sie ein blindes Eindrehen mit zu großem Hub, um das Futter nicht zu beschädigen. 2. Reinigen Sie das Futter nach Gebrauch umgehend von Verunreinigungen, um die Genauigkeit nicht zu beeinträchtigen.28,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
LEDE Hochpräzises Linearkugellager Aus Stahl Für Die Industrielle Automatisierung Lm10luu Lm12luu Lm13luuWillkommen in unserem Shop! Dieses Linearführungslager verfügt über eine doppelseitige, staubdichte Gummidichtung, die das Eindringen von Fremdkörpern verhindert und die Lebensdauer verlängert. Es nutzt einen Nylonkäfig, der für geringe Massenträgheit, niedriges Anlaufdrehmoment, geringe Geräuschentwicklung und einen ruhigen Lauf sorgt. Die Oberfläche ist hochglanzpoliert. Es eignet sich für industrielle Automatisierung, Luft- und Raumfahrt, Werkzeugmaschinen, Graviermaschinen, Roboter und Anwendungen im Automobilbereich. Diese Linearführungslager sind reibungsarm und relativ stabil, behalten eine konstante Rollgeschwindigkeit bei und ermöglichen eine gleichmäßige Linearbewegung mit hoher Sensibilität und Präzision. Sie sind aus Wälzlagerstahl gefertigt und daher besonders langlebig. Außenring und Kugeln bestehen ebenfalls aus Wälzlagerstahl und sind wärmebehandelt, was die Lebensdauer und die Tragfähigkeit erhöht. Die kompakte Bauweise ermöglicht eine einfache Installation. Linearführungslager können in jeder Richtung montiert werden, wobei die Welle als Auflage für präzise Bewegungen dient. Die Montagefläche ist leicht zu bearbeiten. Spezifikationen: Produkttyp: Linearführungslager; Material: Wälzlagerstahl; Verfügbare Ausführungen: LM10LUU, LM12LUU, LM13LUU. LM10LUU: Innendurchmesser ca. 10 mm, Außendurchmesser ca. 19 mm, Dicke ca. 54 mm. LM12LUU: Innendurchmesser ca. 12 mm, Außendurchmesser ca. 21 mm, Dicke ca. 57 mm. LM13LUU: Innendurchmesser ca. 13 mm, Außendurchmesser ca. 23 mm, Dicke ca. 60 mm. Die Verpackung enthält 1 Linearführungslager.23,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
LEDE Hochpräzisions-linearkugellager Aus Stahl Für Die Industrielle Automatisierung Lm25luu Lm20luu Lm16luuWillkommen in unserem Shop! Dieses Linearführungslager verfügt über eine doppelseitige, staubdichte Gummidichtung, die das Eindringen von Fremdkörpern verhindert und die Lebensdauer verlängert. Dank des Nylonkäfigs zeichnet es sich durch geringe Massenträgheit, niedriges Anlaufdrehmoment, reduzierte Geräuschentwicklung und einen ruhigeren Lauf aus. Die Oberfläche ist mit modernster Technologie poliert und bietet außergewöhnliche Glätte und Hochglanz. Es eignet sich für Anwendungen in der Industrieautomation, Luft- und Raumfahrt, Werkzeugmaschinen, Graviermaschinen, Robotern und der Automobilindustrie. Diese Linearführungslager bieten geringe Reibung, hohe Stabilität und konstante Laufgeschwindigkeit für eine reibungslose Linearbewegung mit hoher Sensibilität und Präzision. Gefertigt aus Wälzlagerstahl, sind sie robust und langlebig. Außenring und Kugeln bestehen ebenfalls aus Wälzlagerstahl und sind wärmebehandelt, was die Lebensdauer und Belastbarkeit erhöht. Die kompakte Bauweise ermöglicht eine einfache Installation. Linearführungslager können in jeder Richtung montiert werden, wobei die Welle als Auflage für präzise Bewegungen dient. Die Montagefläche ist leicht zu bearbeiten. Spezifikationen: Produkttyp: Linearführungslager. Material: Wälzlagerstahl. Verfügbare Ausführungen: LM25LUU, LM20LUU, LM16LUU. LM25LUU: Innendurchmesser ca. 25 mm, Außendurchmesser ca. 40 mm, Höhe ca. 111 mm. LM20LUU: Innendurchmesser ca. 20 mm, Außendurchmesser ca. 32 mm, Höhe ca. 80 mm. LM16LUU: Innendurchmesser ca. 16 mm, Außendurchmesser ca. 28 mm, Höhe ca. 70 mm. Lieferumfang: 1 x Linearführungslager.30,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Schwarz, Otto: KunststoffverarbeitungKunststoffverarbeitung , Für die Aus- und Weiterbildung der Techniker, Meister und Mechaniker, von Hochschulabsolventen und Ingenieuren, die mit Kunststoffen arbeiten, werden alle Verfahrensabläufe und Verarbeitungstechniken der Kunststoffverarbeitung behandelt. Die Abhandlungen sind praxisbezogen, übersichtlich und enthalten zahlreiche Bilder mit farblichen Hervorhebungen der wichtigen Details zum Verständnis der Verfahrensabläufe. · Werkstoffkunde der Kunststofftechnologie · Aufbereitung, Kalandrieren · Extrudieren, Extrusionsblasformen · Gießen von Folien und Reaktionsharzen · Beschichten von Trägerbahnen · Spritzgießen, Spritzblasen, Pressen und Spritzpressen · Thermoplastschaumguß, Schäumen · Verarbeiten glasfaserverstärkter Kunststoffe · Rotationsformen, Warmformen, Pulverbeschichten · Verarbeiten von Kautschuken · Schweißen, Kleben · Mechanische Verbindungen bei Kunststoffen · Spanende Bearbeitung, Veredeln , Lackschutzfolien > Autopflege & Aufbereitung , Auflage: 11., überarbeitete Auflage, Erscheinungsjahr: 200903, Produktform: Leinen, Titel der Reihe: Vogel Fachbuch##, Autoren: Schwarz, Otto~Ebeling, Friedrich-Wolfhard~Furth, Brigitte, Auflage: 09011, Auflage/Ausgabe: 11., überarbeitete Auflage, Seitenzahl/Blattzahl: 253, Abbildungen: zahlr. Abb., Tab., Keyword: Extrudieren; Kunststoffverarbeitung; Spritzgießen, Fachschema: Chemie / Technik, Werkstoffe, Berufe, Industrie~Chemische Industrie~Industrie / Chemische Industrie~Kunststoff - Plastik, Fachkategorie: Industrielle Chemie und Chemietechnologie~Schule und Lernen, Bildungszweck: für die Berufsbildung, Warengruppe: HC/Chemische Technik, Fachkategorie: Technische Anwendung von Polymeren und Verbundwerkstoffen, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Vogel Business Media, Verlag: Vogel Business Media, Verlag: Vogel Communications Group GmbH & Co. KG, Länge: 246, Breite: 167, Höhe: 22, Gewicht: 584, Produktform: Gebunden, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Vorgänger EAN: 9783834330376 9783802318931 9783802318030 9783802317170 9783802308369, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0025, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 92423429,80 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
"Wie kann man die effektivste Qualitätskontrolle in einem Produktionsprozess gewährleisten?"
Durch regelmäßige Stichprobenkontrollen während des Produktionsprozesses. Implementierung von automatisierten Prüfverfahren und Qualitätssicherungssystemen. Schulung der Mitarbeiter im Umgang mit Qualitätsstandards und Fehlererkennung. **
-
Wie werden Werkzeugmaschinen in der industriellen Fertigung eingesetzt? Welche Vorteile bieten computergesteuerte Werkzeugmaschinen gegenüber manuellen Maschinen?
Werkzeugmaschinen werden in der industriellen Fertigung verwendet, um Materialien zu bearbeiten und Bauteile herzustellen. Sie ermöglichen präzise und effiziente Arbeitsprozesse. Computergesteuerte Werkzeugmaschinen bieten den Vorteil einer höheren Genauigkeit, Produktivität und Flexibilität im Vergleich zu manuellen Maschinen. **
-
Wie kann die Effizienz der Qualitätskontrolle in einem Produktionsprozess maximiert werden?
Die Effizienz der Qualitätskontrolle kann maximiert werden, indem automatisierte Prüfverfahren implementiert werden, um menschliche Fehler zu reduzieren. Zudem sollten klare Qualitätsstandards und -richtlinien festgelegt werden, um einheitliche Ergebnisse sicherzustellen. Regelmäßige Schulungen der Mitarbeiter und kontinuierliche Verbesserungsprozesse tragen ebenfalls zur Steigerung der Effizienz bei. **
-
Wie kann die Effektivität der Qualitätskontrolle in einem Produktionsprozess maximiert werden?
Die Effektivität der Qualitätskontrolle kann maximiert werden, indem klare Qualitätsstandards festgelegt und regelmäßig überprüft werden. Zudem ist es wichtig, Schulungen für Mitarbeiter durchzuführen, um sicherzustellen, dass sie die Qualitätsanforderungen verstehen und umsetzen können. Die Nutzung von automatisierten Prüfverfahren und moderner Technologie kann ebenfalls dazu beitragen, die Effektivität der Qualitätskontrolle zu maximieren. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.